
Độ co rút vải jean: cách test đúng trước khi cắt
Denim sanfor co 1–3%, chưa sanfor co tới 10%. Nhưng cả hai con số đó đều không lên rập được. Đây là cách đo độ co rút vải jean cho đúng.
Denim đã sanfor co khoảng 1–3% sau lần giặt đầu. Denim chưa sanfor co 7–10%. Nhưng bạn không lên rập được bằng hai con số đó. Con số duy nhất dùng được là con số bạn tự đo, trên chính cây vải sắp cắt, giặt theo đúng thứ mà hàng sẽ phải chịu.
Cây vải nói dối ở chỗ nào
Bạn cắt đúng rập. Thợ may đúng. Hàng đi wash về, đo lại ống trong: hụt gần hai phân. Cả chuyền không ai làm sai bước nào.
Vấn đề nằm ở chỗ tấm vải bạn trải trên bàn cắt không phải tấm vải ở trạng thái thật của nó. Từ lúc kéo sợi tới lúc cuốn thành cây, sợi bị kéo căng liên tục. Máy dệt căng sợi dọc để thoi chạy. Máy nhuộm kéo tấm vải qua hàng chục trục. Máy cuốn siết chặt để cây vải gọn và đứng. Toàn bộ sức căng đó bị khóa lại trong tấm vải.
Rồi vải gặp nước. Xơ bông hút nước và trương nở, đường kính sợi phình ra, sợi phải uốn khúc nhiều hơn quanh sợi cắt ngang nó. Uốn nhiều hơn thì đầu này gần đầu kia hơn. Tấm vải rút lại.
Vải không co vì bị giặt. Vải co vì cuối cùng nó cũng được thả ra.
Vì sao sợi dọc co nhiều hơn
Trên denim thường, phần lớn độ co rơi vào chiều dọc. Lý do đơn giản: sợi dọc là hệ sợi chịu lực căng suốt quá trình dệt, còn sợi ngang được thoi đưa qua ở trạng thái tương đối thoải mái. Bên nào bị kéo nhiều hơn thì bên đó có nhiều thứ để trả lại hơn.
Với người làm rập, điều này có nghĩa là bạn phải tách bạch hai con số. Một cho chiều dọc, một cho chiều ngang. Lấy một con số trung bình rồi cộng đều cho cả hai chiều là cách nhanh nhất để ống quần đúng mà vòng mông sai.
“Vải này sanfor rồi” nghĩa là gì
Cuối thập niên 1920, một người Mỹ tên Sanford Lockwood Cluett nghĩ ra cách ép sẵn phần co đó ra khỏi tấm vải. Tấm vải được làm ẩm, ép giữa các trục cao su và bề mặt gia nhiệt, bị nén dồn lại theo chiều dài rồi sấy giữ nguyên trạng thái đó. Bằng sáng chế cấp năm 1930. Tên ông thành tên quy trình.
Sanfor hiệu quả thật. Denim chưa qua sanfor co tới 7–10% khi gặp nước lần đầu, có trường hợp còn hơn. Qua sanfor, con số về khoảng 1–3%.
Đây là chỗ nhiều người đọc nhầm. Rất nhiều mô tả vải trên thị trường viết “đã sanfor nên không co rút”. Sai. Sanfor đưa độ co về mức kiểm soát được, không đưa về không.
Và 1–3% không phải con số nhỏ. Ống trong một chiếc quần dài chừng 78cm. Co 3% là hụt 2,3 phân. Đủ để cả lô rơi khỏi dung sai và bị trả về.
Sanfor cho bạn quyền dự đoán. Nó không cho bạn quyền bỏ qua phép đo.
Cắt mẫu ở đâu, đánh dấu thế nào
Việt Nam có tiêu chuẩn cho việc này. TCVN 8041:2009 tương đương hoàn toàn với ISO 5077:2007, quy định cách xác định thay đổi kích thước sau giặt và làm khô. Phần chuẩn bị và đánh dấu mẫu nằm ở ISO 3759. Bên Mỹ dùng AATCC TM135 cho mẫu vải và TM150 cho sản phẩm may hoàn chỉnh.
Bạn không cần phòng lab để làm đúng phần cốt lõi.
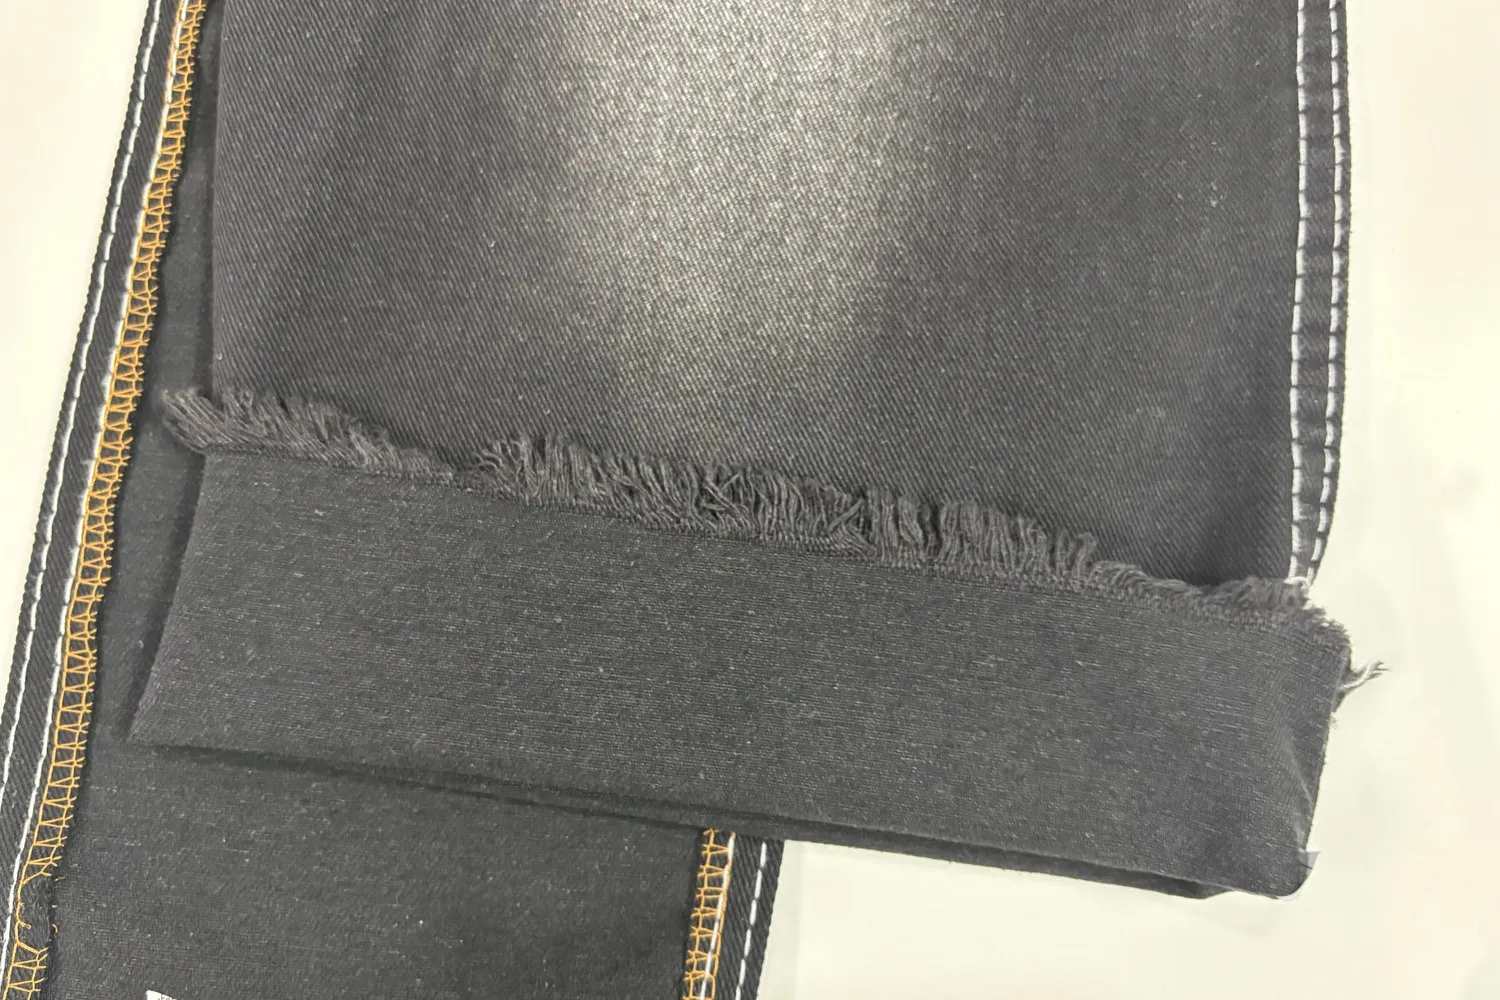
Mẫu cắt xong nên vắt sổ hoặc kẹp mép. Mép tua sợi như thế này sẽ làm lệch số đo ở lần cân đo sau khi giặt.
Xả vải trước đã
Đừng đo tấm vải vừa tháo khỏi cây. Nó còn đang căng.
Trải vải ra, để nằm phẳng 12 đến 48 tiếng tùy loại. Vải dày và vải có thun cần lâu hơn. Nếu đo ngay rồi giặt, một phần cái bạn gọi là “co rút” thật ra chỉ là vải duỗi ra sau khi được thả — và bạn sẽ cộng hao cho một hiện tượng không tồn tại.
Nhiều xưởng còn để vải nghỉ thêm một lần nữa sau khi trải lên bàn cắt, trước khi đặt sơ đồ.
Lấy mẫu ở đâu
Không lấy trong khoảng một mét đầu cây. Đoạn đầu và cuối cây luôn là đoạn chịu nhiều tác động nhất khi hoàn tất.
Không lấy sát biên. Mật độ sợi và sức căng ở biên khác với ở giữa khổ.
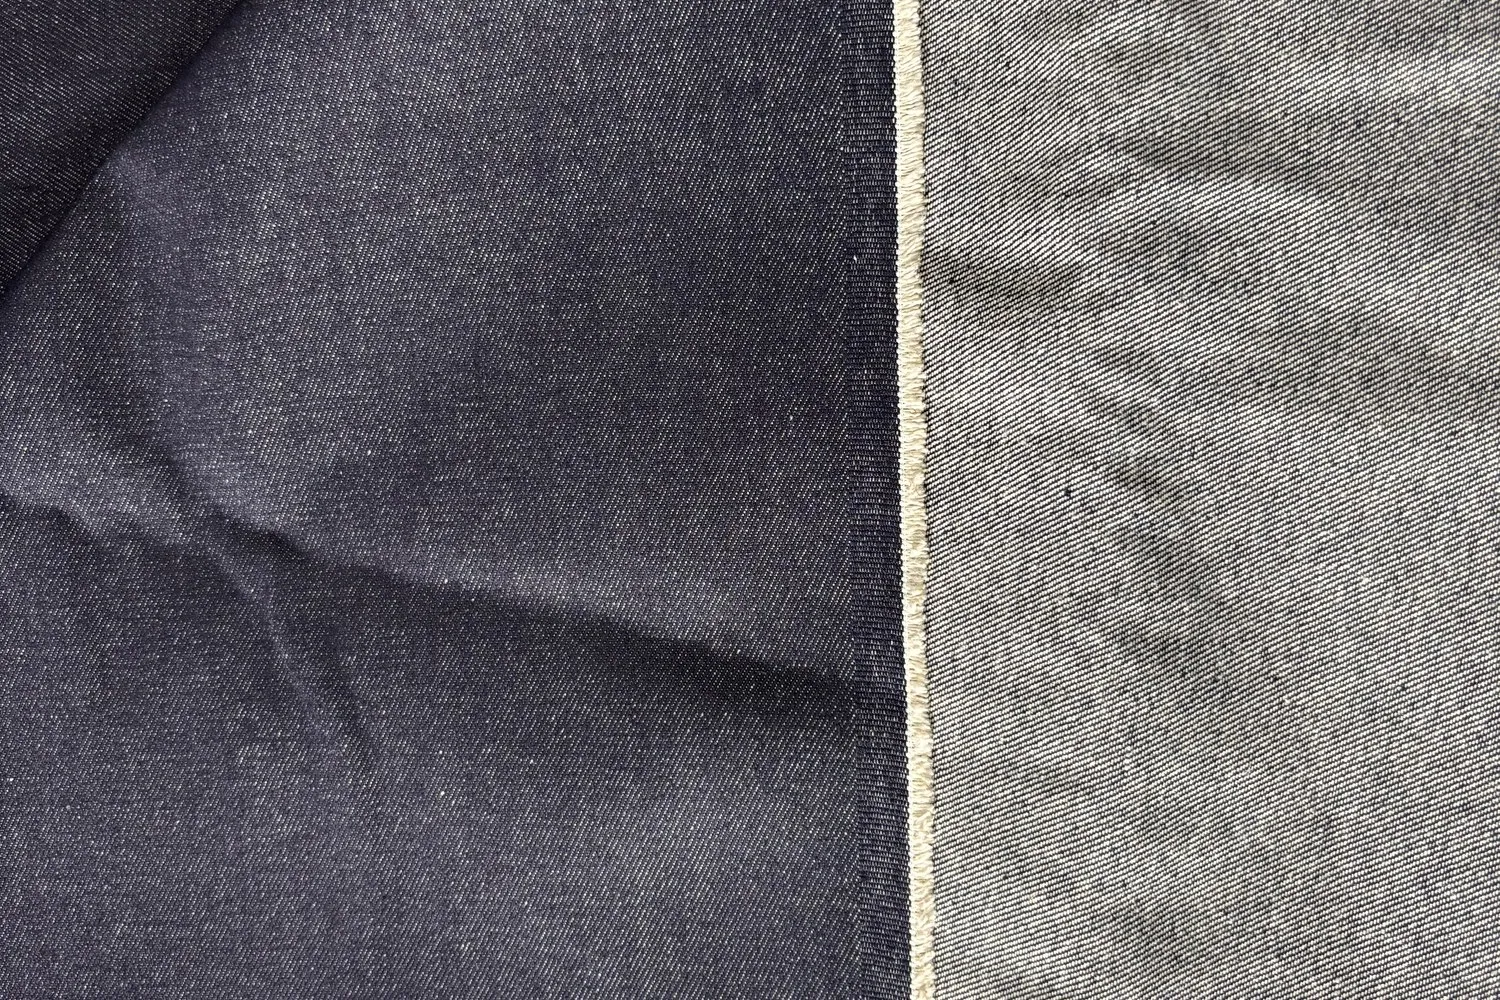
Dải biên bên phải dệt chặt hơn và chịu lực căng khác phần thân vải. Cắt mẫu ở đây là đo nhầm một tấm vải khác.
Không lấy một mẫu rồi áp cho cả lô. Lấy ở nhiều vị trí ngang khổ, và nếu lô hàng có nhiều cây thì lấy mẫu ở nhiều cây.
Đánh dấu và đo
ISO 3759 yêu cầu mẫu tối thiểu 500 × 500mm, đánh ít nhất ba cặp mốc theo chiều dọc và ba cặp theo chiều ngang, khoảng cách mỗi cặp tối thiểu 350mm, không mốc nào cách mép dưới 50mm. AATCC TM135 dùng mẫu nhỏ hơn, khoảng 38 × 38cm, mốc cách nhau 250mm, ba mẫu mỗi loại vải.
Ba cặp mốc chứ không phải một, vì tấm vải không co đều. Đo một chỗ là đo may rủi.
Ghi rõ chiều dọc trước khi cắt mẫu ra. Sau khi giặt, mẫu denim rời rất dễ mất phương hướng.
Giặt đúng thứ mà hàng sẽ chịu
Đây là bước hay bị làm cho có. Giặt tay nước lạnh rồi phơi, xong ghi vào biên bản là đã test.
Điều kiện giặt quyết định kết quả. Nhiệt độ nước, cường độ đảo, cách làm khô — đổi một biến là đổi con số. Sấy nóng gần như luôn cho ra độ co lớn hơn phơi. Nếu hàng của bạn về tay người tiêu dùng và họ sấy máy, mà bạn test bằng cách phơi bóng râm, thì con số của bạn là con số của một sản phẩm khác.
Số chu kỳ giặt cũng cần ghi rõ. Chuẩn thường chạy ba chu kỳ, vì độ co không phải lúc nào cũng dừng ở lần đầu.
Tính
Với mỗi cặp mốc:
% thay đổi = (số đo sau − số đo trước) ÷ số đo trước × 100
Số âm là co, số dương là giãn. Vải cũng giãn được, đặc biệt theo chiều ngang khi chiều dọc co mạnh.
Lấy trung bình ba cặp theo chiều dọc ra một con số. Ba cặp theo chiều ngang ra một con số nữa. Hai con số này đi riêng suốt phần còn lại của quy trình.
Hàng có wash: con số nào mới thật
Phần trên đúng cho vải bán ra ở dạng thô hoặc hàng chỉ giặt gia dụng. Với hàng jean thì gần như luôn còn một tầng nữa.
Rất nhiều mã quần jean đi qua nhà wash trước khi vào thùng. Rinse, enzyme, stone, bleach, acid — mỗi công thức là một mức tác động cơ học và hóa học khác nhau lên tấm vải.
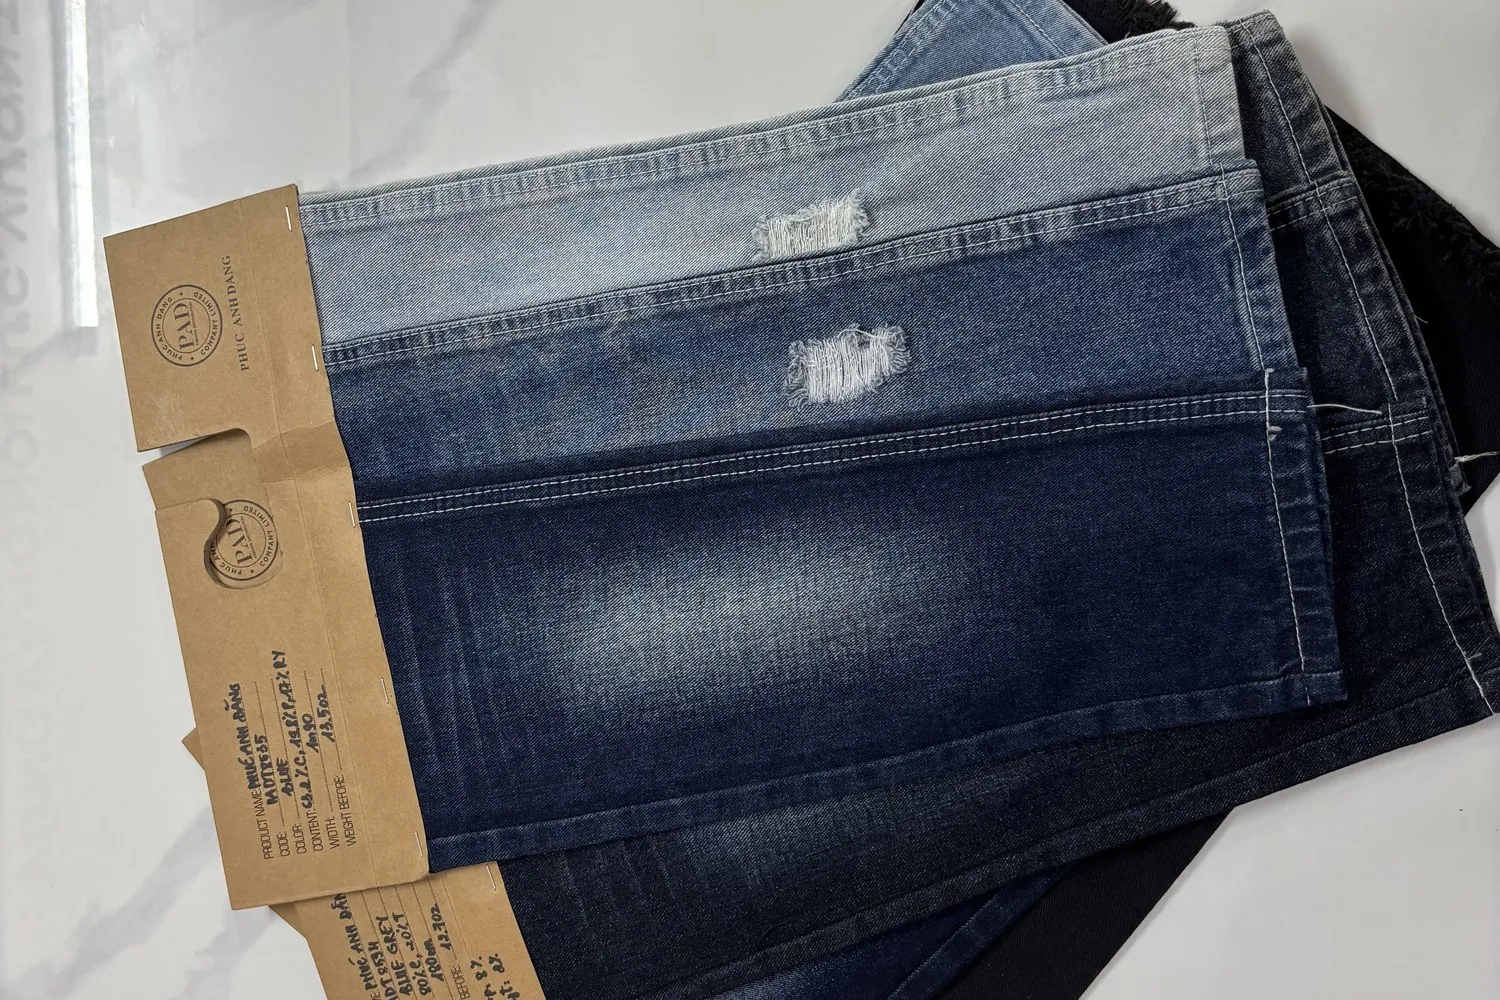
Cùng một nền vải, khác công thức wash. Mẫu bạc bên trên và mẫu đậm bên dưới không thể dùng chung một con số co rút.
Một nghiên cứu trên denim cho thấy wash acid và bleach gây co tới khoảng 4%, còn enzyme khoảng 2%. Đây là kết quả trên một loại vải cụ thể, không phải mốc ngành, nhưng nó cho thấy đúng điều cần thấy: khoảng cách giữa các công thức wash lớn hơn khoảng cách giữa sanfor và không sanfor.
Nghĩa là toàn bộ phép thử bằng máy giặt gia đình, dù làm chuẩn tới đâu, cũng không nói được gì về mã hàng sắp đi stone wash.
Cách làm đúng: cắt panel ống quần từ chính lô vải đó, gửi xuống nhà wash, chạy đúng đơn công nghệ của mã hàng, đo lại. Nhà wash nào làm ăn nghiêm túc đều quen với yêu cầu này. Nếu họ ngại, đó là thông tin về nhà wash.
Và mỗi lần đổi công thức wash là một lần phải đo lại. Cùng cây vải, đổi từ rinse sang stone, là một con số khác.
Vải co giãn tính theo luật khác
Denim pha elastane đảo ngược mọi thứ vừa nói.
Sợi elastane thường nằm ở hệ sợi ngang. Nên chỗ co mạnh không còn là chiều dọc nữa mà chuyển sang chiều ngang. Nếu bạn quen tay với denim thường rồi mang thói quen đó sang vải thun, chỗ sai sẽ rơi vào vòng eo và vòng đùi.
Nhiệt là kẻ thù. Bông chịu nhiệt tốt và thậm chí cần nhiệt để ổn định, còn elastane thì hỏng vì nhiệt. Sấy nóng lặp lại làm sợi thun mất khả năng hồi phục.
Và nếu khâu định hình nhiệt ở nhà máy dệt làm không tới, vải sẽ co dần qua nhiều lần giặt chứ không dừng lại sau lần đầu. Đây là lý do phải chạy đủ ba chu kỳ giặt chứ không phải một, đặc biệt với vải có thun.
Một điểm cần tách bạch: co rút và bai gối là hai chuyện khác nhau. Co rút là vải ngắn lại sau khi giặt. Bai gối là vải bị kéo giãn khi mặc rồi không trở về được. Một tấm vải có thể co rút rất ít mà vẫn bai. Phép thử ở bài này không đo được cái thứ hai.
Cộng hao vào rập
Bạn đo được chiều dọc co 8%. Ống trong thành phẩm cần 78cm. Rập phải bao nhiêu?
Câu trả lời trực giác là cộng 8%: 78 × 1,08 = 84,2cm. Rất nhiều bài hướng dẫn, kể cả tiếng Anh, viết đúng như vậy.
Thử lại xem. Cắt 84,2cm, giặt xong co 8%, còn 84,2 × 0,92 = 77,5cm. Hụt nửa phân.
Sai ở đâu? Ở chỗ 8% đó được tính trên kích thước trước khi giặt, không phải trên kích thước thành phẩm. Bạn đang cộng phần trăm vào sai gốc.
Công thức đúng là phép chia:
Thông số rập = thông số thành phẩm ÷ (1 − % co rút)
78 ÷ 0,92 = 84,8cm. Kiểm lại: 84,8 × 0,92 = 78,0. Khớp.
Dưới 5% thì hai cách cho ra gần như nhau và không ai phát hiện. Từ 8% trở lên thì thấy rõ. Với vải chưa sanfor co 10%, sai lệch đủ để đẩy cả lô ra ngoài dung sai.
Áp riêng cho từng chiều. Dọc dùng con số dọc, ngang dùng con số ngang.
Và nhớ: mỗi lô một con số. Cùng một mã vải, hai lô nhuộm khác nhau có thể lệch nhau 1–2%. Xưởng làm nghiêm túc giữ nhiều phiên bản rập cho cùng một mã hàng, đánh dấu theo lô vải. Nghe phiền, nhưng rẻ hơn cắt lại.
Máy tính độ co rút và thông số rập
Số đo mốc nhập theo milimet. Mặc định lấy theo ISO 3759: mốc cách nhau 350mm, ba cặp mỗi chiều.
Chiều dọc · canh sợi dọc
—
Chiều ngang · canh sợi ngang
—
Cộng hao vào rập
Các ô đang điền sẵn một bộ số ví dụ để xem công cụ chạy thế nào — xóa đi rồi nhập số của mình. Nếu chiều nào giãn ra thay vì co lại, cứ nhập số đo sau lớn hơn số đo trước, công thức tự xử lý.
Xem thêm: Định mức vải may quần jean: tính sao cho đủ — phần co rút phải cộng vào rập, còn hao hụt nhà cắt thì cộng vào lượng vải đặt. Hai khoản đó nằm ở hai chỗ khác nhau và không được cộng gộp.
Xưởng Việt Nam hụt ở khâu nào
Các bài hướng dẫn tiếng Việt hiện có đều dừng ở đúng một câu: cắt miếng vải 50 × 50cm, wash thử, rồi lên rập. Câu đó không sai. Nó chỉ thiếu gần hết những gì quyết định kết quả.
Năm chỗ hay hụt nhất:
Test bằng máy giặt nhà rồi áp cho hàng wash công nghiệp. Đã nói ở trên. Đây là lỗi tốn tiền nhất trong danh sách này.
Đo một mẫu cho cả lô. Một miếng vải cắt ở một chỗ, đại diện cho vài trăm mét. Trong khi biên khác giữa khổ, cây này khác cây kia, lô này khác lô kia.
Bỏ bước xả vải. Hàng gấp, vải về là trải lên bàn cắt luôn. Phần co bị bỏ sót ở đây không bao giờ xuất hiện trong biên bản nhưng luôn xuất hiện trên thành phẩm.
Không đo lại khi đổi lô. Rập đã có, mã hàng đã chạy quen, lô mới về thì cứ thế cắt.
Không ghi biên bản. Đây là chỗ đau nhất khi có tranh chấp. Không có số đo trước, không có ảnh mẫu, không có ghi chú điều kiện giặt, thì bạn không chứng minh được vải sai. Bạn chỉ có thể nói là hàng bị hụt. Nhà cung cấp nói vải đạt. Và bạn tự chịu.
Biên bản không cần đẹp. Cần có: số lô, số cây, vị trí lấy mẫu, số đo trước, điều kiện giặt, số đo sau, ngày, người đo. Một tờ A4 là đủ.
Còn một con số nữa rơi ra từ cùng phép thử đó mà hầu như không ai ghi lại: độ xiên. Cùng bộ mẫu, cùng quy trình giặt, chỉ thêm việc đo xem tấm vải có bị lệch góc sau khi giặt hay không. AATCC có phương pháp riêng cho việc này (TM179). Đây là con số dự báo quần bị vặn ống.
Bảng tra nhanh
| Đo cái gì | Trên vật gì | Chuẩn tham chiếu | Khi nào bắt buộc |
|---|---|---|---|
| Thay đổi kích thước dọc và ngang | Mẫu vải | TCVN 8041:2009 / ISO 5077, AATCC TM135 | Trước mọi lần lên rập, mỗi lô |
| Thay đổi kích thước | Quần thành phẩm | AATCC TM150 | Khi khách yêu cầu số liệu trên sản phẩm |
| Co rút sau wash công nghiệp | Panel ống quần, chạy đúng đơn wash | Không có chuẩn chung, theo thỏa thuận | Mọi mã hàng có wash |
| Độ xiên | Mẫu vải hoặc quần | AATCC TM179 | Vải dệt chéo một chiều, hàng hay bị vặn ống |
Câu hỏi thường gặp
Vải sanfor rồi thì bỏ qua test được không? Không. Sanfor đưa độ co về khoảng 1–3% chứ không về không, và mức thực tế còn thay đổi theo lô. Trên một ống quần 78cm, 3% là hụt hơn hai phân. Sanfor giúp bạn dự đoán được, không giúp bạn khỏi đo.
Giặt mấy lần thì đủ? Chuẩn thường chạy ba chu kỳ. Một lần là đủ để thấy phần co lớn nhất, nhưng với vải pha thun hoặc vải định hình nhiệt chưa tới, độ co còn tiếp tục qua lần thứ hai và thứ ba. Nếu chỉ chạy một lần, ghi rõ trong biên bản là một lần.
Cắt miếng 50 × 50cm như các xưởng vẫn làm có được không? Được, và còn dư so với ISO 3759 vốn yêu cầu tối thiểu 500 × 500mm. Vấn đề không nằm ở kích thước miếng vải mà ở việc đánh dấu mấy cặp mốc, có xả vải trước không và giặt bằng gì.
Co rút bao nhiêu phần trăm thì được coi là vải lỗi? Không có ngưỡng luật định. Thông lệ hợp đồng với vải dệt thoi thường quanh mức ±2%, nhưng con số này phải nằm trong đơn hàng thì mới có giá trị. Nếu hợp đồng không ghi gì, bạn không có căn cứ từ chối. Ghi ngưỡng dung sai vào đơn đặt hàng trước khi vải rời kho nhà cung cấp.
Vải jean co giãn có co nhiều hơn vải thường không? Không hẳn nhiều hơn, mà co theo chiều khác. Elastane nằm ở sợi ngang nên phần co chuyển sang chiều ngang, ngược với denim thường vốn co mạnh theo chiều dọc. Nhiệt sấy cao còn phá khả năng hồi phục của sợi thun, đó là chuyện tách biệt với co rút.
Làm gì ngay
- Yêu cầu nhà cung cấp cung cấp số dư co và số lô ghi trên cây vải. Nếu không có, coi như chưa biết gì và tự đo.
- Trải vải nghỉ tối thiểu 12 tiếng trước khi cắt mẫu.
- Cắt mẫu ở nhiều vị trí, đánh ba cặp mốc mỗi chiều, ghi rõ chiều dọc.
- Giặt đúng điều kiện hàng sẽ chịu. Có wash thì gửi panel xuống nhà wash.
- Cộng hao bằng phép chia, tách riêng hai chiều, và lưu biên bản theo lô.
Con số bạn cần không nằm trong phiếu kỹ thuật của nhà cung cấp. Nó nằm trên bàn cắt của bạn.
Hai chỗ trong bài đáng mở bản gốc, nhất là khi bạn cần dẫn chuẩn ra để nói chuyện với nhà cung cấp. Toàn văn tiếng Việt của TCVN 8041:2009 đọc miễn phí được — đây là tiêu chuẩn quốc gia, chấp nhận nguyên vẹn ISO 5077:2007, nên trích số hiệu này vào hợp đồng có giá trị hơn trích một bài blog. Còn phần đánh dấu mẫu thì nằm ở tiêu chuẩn khác là ISO 3759; bản chính thức phải mua, nhưng trang mẫu công khai của iTeh đủ để đối chiếu ba con số hay dùng nhất: mẫu 500 × 500mm, mốc cách nhau 350mm, không lấy trong một mét đầu cây.
Xem thêm: Đọc thông số vải denim: 3/1, Ne 7×6, 68×48 là gì — phiếu kỹ thuật của nhà cung cấp đôi khi có sẵn dòng dư co. Đọc được dòng đó thì biết mình đang phải tự đo lại từ đâu.